游戏建模进阶:高模减面烘焙标准化流程,高模转低模无损结构
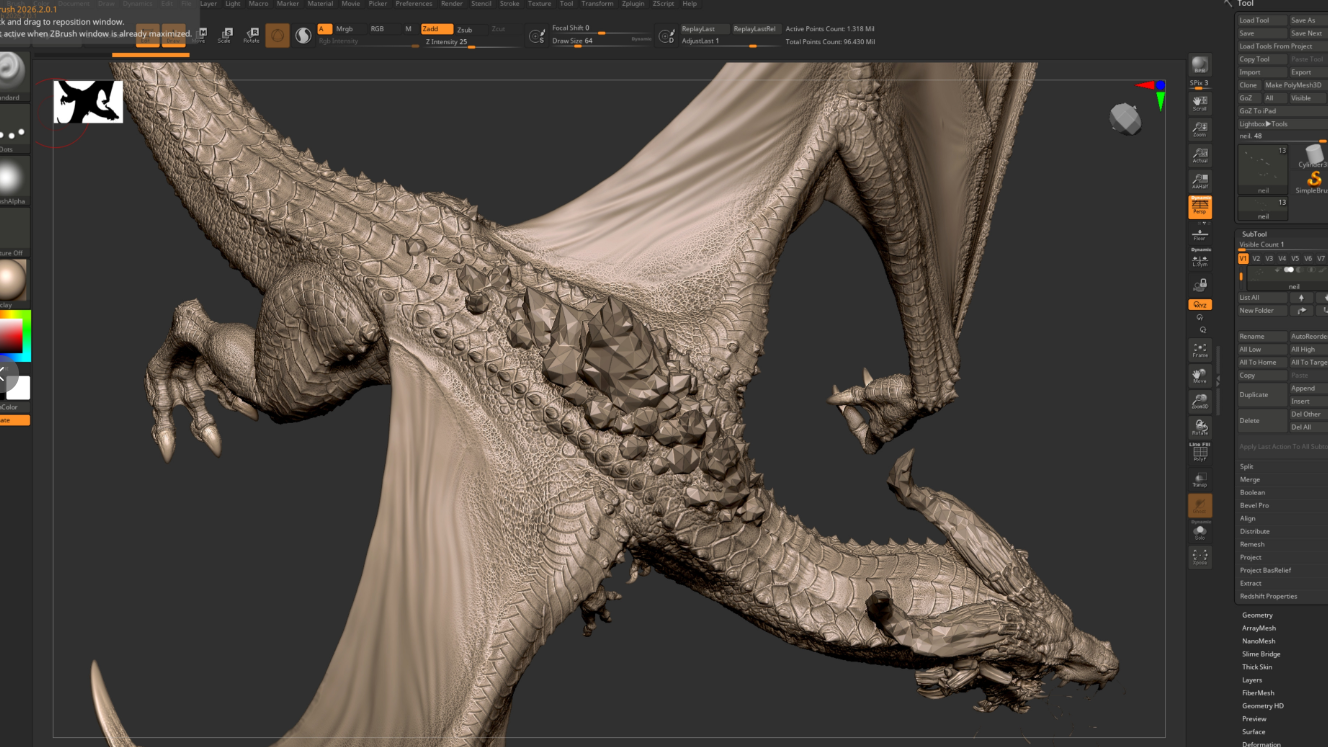
- 定义: 高模减面烘焙标准化流程是指把高模的结构信息通过射线投射转移到低模的法线、遮蔽与曲率等贴图上,并按固定环节与固定命名完成,使同一批资产可以被任何人复现的作业流程。它管的是"信息怎么从高模搬到低模",而不是"低模减到多少面"。
- 一句话理解: 烘焙的本质是用射线把高模的表面细节复印到低模上——低模负责形体与性能,高模负责细节,烘焙负责让两者对上。
- 为什么重要: 烘焙是不可逆的中间环节,出错必须在源头解决。一张烘焙失败的法线贴图无法靠后期修补,因为它记录的是几何信息而非颜色信息,修补只能掩盖而不能还原。
- 核心观点: 顺序是先整理高模与低模的对应关系(位置重合、硬边拆分)→ 再展开低模 UV 并留边距→ 最后才烘焙并验证。反过来(低模 UV 没做完就试烘)会得到一张看起来能用的贴图,而问题要到引擎里才暴露。
- 典型场景: 一套装备烘焙完成,法线贴图单独看很正常,装到模型上却在每块板件的边缘出现一圈黑线——原因是低模的硬边没有拆分 UV,接缝两侧的切线方向不一致,而这在贴图本身上是看不出来的。
- 适用对象: 本文面向已经能独立完成高低模制作、开始接手次世代资产流程的进阶建模师。
- 本文内容: 拆解流程的五个环节、低模的准备要求、包裹与射线的匹配设置、结构丢失的验证方法,以及一套流程自检方法。
一、流程的五个环节
标准化的意义在于每个环节都有明确的通过条件。
1.1 五个环节与通过条件
依次是:高模整理 → 低模准备 → 匹配设置 → 烘焙执行 → 结果验证。
每个环节的通过条件是:高模整理后点数在烘焙工具可承受范围内且位置已归零;低模准备后 UV 无重叠、硬边已拆分;匹配设置后包裹框完整覆盖且无穿插;烘焙执行后无失败面;结果验证后细节与高模一致。
任何一个环节不通过就进入下一环,都会让问题在更靠后的位置暴露,而越靠后越难定位。
1.2 高低模必须位置重合
高低模必须在同一坐标系下位置完全重合。
这是最容易忽略、也最容易造成严重后果的一条。如果低模被移动过,射线会从错误的位置射出,得到一张整体偏移的贴图——这类错误在贴图上可能只表现为"细节有点糊",很难联想到位置问题。
实务做法是在制作阶段就让高低模共享同一原点,并避免在烘焙前对任一模型做移动操作。 坐标与轴向的统一方法见模型坐标轴标准化处理。
1.3 命名规则要能对应
高低模的文件名必须能一一对应。
推荐做法是在名称中体现"高/低"标识与同一的资产编号,例如同一编号下分别标注高模与低模。后缀则统一约定,例如法线、遮蔽、曲率各自固定后缀。
命名混乱的代价在批量烘焙时集中爆发:几十个文件要靠人工对应, 极易出现高低模配错的情况,而配错的结果同样是"看起来能用但细节不对"。
环节核心动作通过条件跳过后的暴露位置高模整理清理、归零、点数控制点数可承受、位置已归零烘焙直接失败低模准备UV 展开、硬边拆分UV 无重叠、硬边已拆引擎中才暴露匹配设置生成并调整包裹框完整覆盖且无穿插局部细节丢失烘焙执行投射并输出贴图无失败面需重新烘焙结果验证对比高低模细节与高模一致交付后返工
结论: 流程环节三项要点——五环节各有明确通过条件且不可跳过(任一环不通过就进入下一环,问题会在更靠后的位置暴露且更难定位)、高低模必须位置完全重合(低模被移动会让射线从错误位置射出,错误表现为细节发糊而很难联想到位置问题)、命名必须能一一对应(含高/低标识与统一资产编号、固定后缀;批量烘焙时人工对应极易配错)。
二、低模的准备:UV 与硬边
低模准备阶段的疏漏,是烘焙问题最主要的总来源。
2.1 UV 的两个硬要求
第一是不重叠,第二是不越界。
重叠的 UV 会让两块面共享同一张贴图区域,烘焙时射线互相干扰,结果是一块正确一块错误。越界则指 UV 块超出了贴图边界,会让边缘的细节被裁掉。
此外必须为 UV 块之间留出边距,通常取贴图边长的百分之一左右, 常见做法是留四到八个像素。边距不足时,相邻块的细节会在低层级采样中互相渗入,表现为块与块之间出现脏边。
2.2 硬边必须拆分 UV
低模上的每一条硬边,都必须在 UV 上形成一条接缝。
原因是法线贴图记录的是相对于顶点切线基的偏移量,而硬边两侧的切线方向不同。如果硬边处 UV 连续,两侧会共用一个切线基,其中一侧的法线方向必然出错,表现为一条黑线或明显的明暗跳变。
这条规则与手绘UV拆分与排布高阶运用中的接缝原则一致,区别在于手绘阶段关心的是接缝藏在哪,而烘焙阶段关心的是接缝必须出现在哪。
2.3 低模面数的判断
低模面数由形体复杂度决定,而不是由高模面数按比例缩小。
判断依据是"低模能否罩住高模的主要结构":低模必须在所有方向上都略微包裹住高模,否则高模凸出的部分无法被投射到。 具体的削减顺序参见模型减面优化高阶技巧。
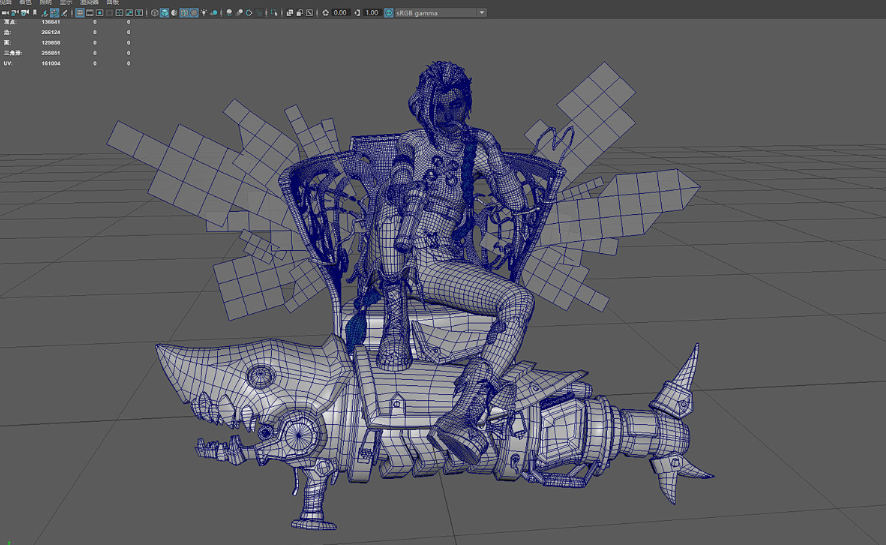
一个实用的自检是叠加显示高低模:低模应当像一层略大的壳贴在结构上,如果高模有任何部分穿出低模表面,那部分细节就会丢失。
结论: 低模准备三项要点——UV 必须不重叠不越界并留边距(边距取贴图边长约百分之一、常见四到八像素;边距不足会让相邻块互相渗入形成脏边)、每一条硬边都必须在 UV 上形成接缝(硬边两侧切线方向不同,UV 连续会让一侧法线必然出错,表现为黑线或明暗跳变)、低模面数由能否包裹高模决定(低模必须在所有方向上略微包裹高模,高模任何部分穿出即丢失细节)。
三、匹配设置:包裹与射线
包裹框决定射线从哪里出发,是烘焙质量的核心参数。
3.1 包裹框的作用
包裹框是一层套在低模外面的虚拟壳体,射线从它表面射向低模。
射线从包裹框出发、穿过低模、打到高模上,再记录高模与低模之间的差异。因此包裹框的尺寸决定了射线能覆盖的范围:太小时高模的凸出部分打不到,太大会让射线打到邻近的无关结构上。
3.2 偏移量的取值
偏移量决定包裹框比低模大多少。
经验做法是先给一个相对保守的较大值,确认没有细节丢失后逐步收紧。收紧过度的典型症状是模型上出现随机的黑洞或尖锐的异常法线,说明射线打到了相邻结构或直接失败。
需要特别注意薄板类结构:一块薄板的两面距离很近,包裹框稍大就会让正面的射线打到背面的高模上,结果是一面印上了另一面的细节。
3.3 斜切修正
当低模与高模的表面倾斜角度不同时,投射结果会产生方向偏差。
斜切修正的作用就是补偿这个偏差,让法线方向回到高模的真实表面法线上。对于低模与高模表面平行的情况,它没有效果;对于明显不平行的部位(例如用平面近似曲面的位置),开启它能显著改善。
结论: 匹配设置三项要点——包裹框决定射线的出发位置与覆盖范围(太小则高模凸出部分打不到,太大则射线打到邻近无关结构)、偏移量先大后小逐步收紧(收紧过度的典型症状是随机黑洞或尖锐异常法线;薄板结构需特别小心,正面射线可能打到背面高模)、表面不平行时需开启斜切修正(低模与高模表面平行时它没有效果,用平面近似曲面的位置效果显著)。
四、结果验证:怎么确认没有丢结构
验证的目标是发现"贴图看起来正常但实际有误"的情况。
4.1 棋盘格检查
把烘焙好的法线贴图以特定方式显示,检查法线方向是否连续。
常用做法是用法线贴图配合一个纯色材质观察:法线正确的区域应当呈现均匀的浅蓝紫色调,出现偏红、偏绿或明显色块的位置说明法线方向异常。这一项能快速定位硬边未拆与接缝问题。
4.2 剪影对比
把低模加贴图后的渲染结果与高模渲染结果并排对比。
重点看剪影与主要转折是否一致。贴图能补细节,但补不了剪影——如果剪影不同,说明低模的形体本身有缺失,与烘焙无关。
4.3 通道方向检查
确认法线贴图的绿色通道方向与目标引擎的要求一致。
不同来源的法线贴图在绿色通道上存在两种约定,方向相反时表现为凹凸完全反过来——原本凸起的结构看起来是凹的, 这在单张图上看不出,必须放到引擎里或与已知正确的贴图对比才能发现。
4.4 多贴图一致性检查
确认法线、遮蔽、曲率等贴图之间是同一套 UV 与同一次烘焙的产物。
它们必须严格对应,否则在材质阶段会出现遮蔽位置偏移、曲率遮罩错位等问题。批量烘焙时尤其容易出错,因为不同通道可能由不同批次产出。
结论: 结果验证四项——棋盘格检查(法线正确区域应为均匀浅蓝紫调,偏红偏绿或色块处说明方向异常)、剪影对比(贴图能补细节但补不了剪影,剪影不同说明低模形体本身缺失)、通道方向检查(绿色通道约定相反时凹凸完全反转,单张图看不出、必须与已知正确的贴图对比)、多贴图一致性检查(各通道须为同一套 UV 与同一次烘焙的产物;批量烘焙时尤其容易错位)。
五、流程自检
流程自检的对象是"这一批",而不是"这一个"。
5.1 位置归零检查
在烘焙前逐对确认高低模的世界坐标是否一致。
方法是对比两者的包围盒中心,偏差超过一个很小的阈值就说明有模型被移动过。这一项应在批量烘焙开始前统一完成,而不是烘完之后再回查。
5.2 失败面统计
烘焙完成后统计有多少面出现了射线失败。
失败面数应当为零或接近零。出现失败面时必须定位到具体位置,常见原因是该处包裹框覆盖不足或低模穿出了高模表面。忽略失败面会让这些位置在引擎中表现为黑块。
5.3 细节覆盖率检查
选择模型上结构最复杂的几个区域,检查细节是否完整转移。
这些区域是细节丢失的高发位置,因为它们同时存在深凹与高凸,射线最难完整覆盖。
5.4 标准化复核
对照命名规则与环节条件,确认本批资产可以被他人复现。
判断方法是换一个人按流程文档操作,能否得到一致的结果。做不到说明流程中还残留着依赖个人经验的部分,这些部分应被写成明确的参数。
结论: 流程自检四项——位置归零检查(对比包围盒中心,偏差超阈值即说明被移动过;应在批量烘焙前统一完成)、失败面统计(失败面应为零或接近零,忽略会让这些位置在引擎中表现为黑块)、细节覆盖率检查(选择结构最复杂区域,它们同时存在深凹与高凸、射线最难完整覆盖)、标准化复核(换人按文档操作能否得到一致结果,做不到说明流程仍依赖个人经验)。
常见问题 Q&A
Q1:高低模烘焙的流程应该怎么排?
五个环节依次是高模整理、低模准备、匹配设置、烘焙执行、结果验证,每个环节都有明确的通过条件。高模整理后要求点数在烘焙工具可承受范围内且位置已归零;低模准备后要求 UV 无重叠、硬边已拆分;匹配设置后要求包裹框完整覆盖且无穿插;烘焙执行后要求无失败面;结果验证后要求细节与高模一致。
任何一个环节不通过就进入下一环,都会让问题在更靠后的位置暴露,而越靠后越难定位。其中有一条最容易被忽略也最容易造成严重后果:高低模必须在同一坐标系下位置完全重合,如果低模被移动过,射线会从错误的位置射出,得到一张整体偏移的贴图,而这类错误在贴图上可能只表现为细节有点糊,很难联想到位置问题,所以实务上要在制作阶段就让高低模共享同一原点。
Q2:法线贴图上出现黑线是什么原因?
最常见的原因是低模的硬边没有拆分 UV。法线贴图记录的是相对于顶点切线基的偏移量,而硬边两侧的切线方向不同,如果硬边处 UV 连续,两侧会共用一个切线基,其中一侧的法线方向必然出错,表现为一条黑线或明显的明暗跳变。所以每一条硬边都必须在 UV 上形成一条接缝。另一个可能的原因是包裹框太紧,射线没有打中高模而产生失败面,这种黑线通常出现在结构起伏较大的位置,而且往往伴随随机的黑洞或尖锐的异常法线。区分方法看位置:沿硬边呈规律分布的是 UV 问题,出现在深凹或高凸处且形状不规则的是射线失败问题。前者需要回到低模重新拆 UV,后者需要调整包裹框的偏移量。
Q3:怎么确认烘焙没有丢结构?
三个检查。第一是棋盘格检查,用法线贴图配合一个纯色材质观察,法线正确的区域应当呈现均匀的浅蓝紫色调,出现偏红、偏绿或明显色块的位置说明法线方向异常,这一项能快速定位硬边未拆与接缝问题。第二是剪影对比,把低模加贴图后的渲染结果与高模渲染结果并排对比,重点看剪影与主要转折是否一致,贴图能补细节但补不了剪影,如果剪影不同说明低模的形体本身有缺失、与烘焙无关。第三是细节覆盖率检查,选择模型上结构最复杂的几个区域,这些区域同时存在深凹与高凸,射线最难完整覆盖,是细节丢失的高发位置。另外还要统计烘焙的失败面数,应当为零或接近零,出现失败面必须定位到具体位置,忽略会让这些位置在引擎中表现为黑块。
免责声明
本文由梵映教育教研团队原创撰写,旨在分享行业的技术认知与学习经验。文中涉及的软件操作、行业数据及职业发展建议均基于梵映教育教学实践经验整理,仅供参考,不构成任何形式的就业承诺或效果保证。行业技术迭代较快,具体学习路径请结合个人实际情况灵活调整。如需系统化学习指导,欢迎联系梵映教育专业顾问获取一对一规划建议。本文内容版权归梵映教育所有,未经授权不得转载、摘编或用于其他商业用途。
延伸阅读
如需系统化学习指导,欢迎联系梵映教育专业顾问获取一对一规划建议。